

Oct. 23, 2026
FRP-Handauflegeverfahren: Herstellungsverfahren, Vorteile und Anwendungen
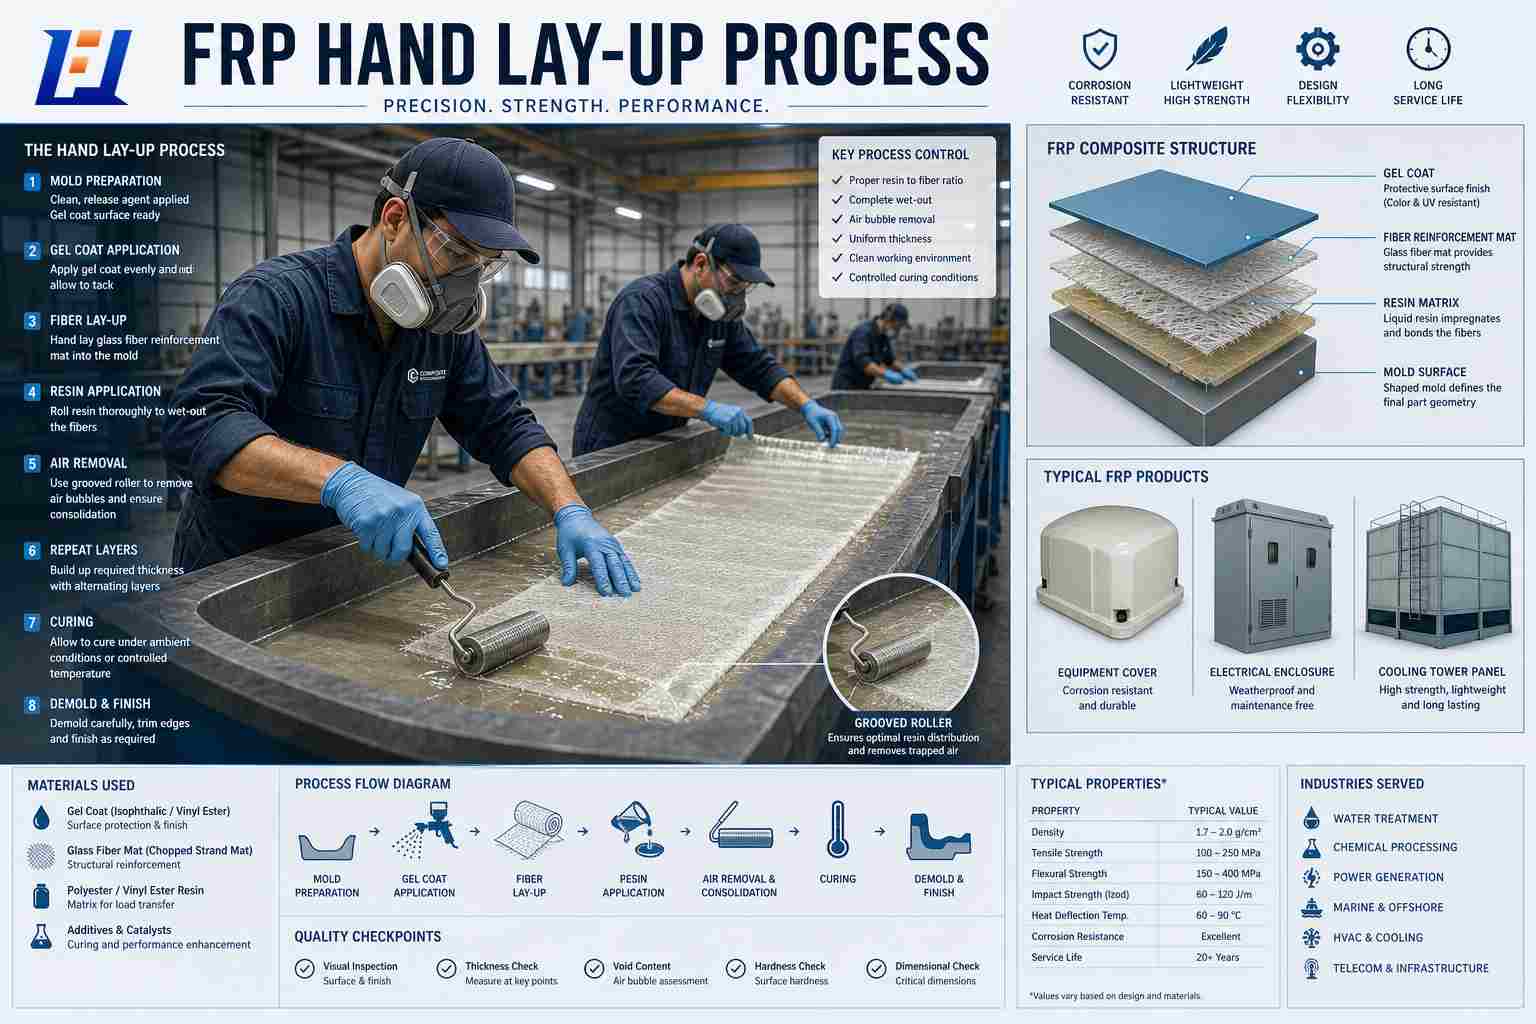
Das Handlaminieren ist eine der etabliertesten Fertigungsmethoden zur Herstellung von Produkten aus faserverstärktem Kunststoff (FRP). Bei diesem Verfahren, das auch als Glasfaser-Handauflegeformung bezeichnet wird, werden Verstärkungsfasern manuell in eine Form eingelegt und Harz aufgetragen, um eine Verbundstruktur zu bilden.
FRP kombiniert Verstärkungsmaterialien, typischerweise Glasfasern, mit einer Harzmatrix, beispielsweise ungesättigtem Polyester, Vinylester oder Epoxidharz. Die Glasfasern sorgen für mechanische Festigkeit, während das Harz die Fasern zusammenhält, Lasten überträgt und dabei hilft, die Verstärkung vor Umwelteinflüssen zu schützen.
Im Gegensatz zu automatisierten Herstellungsverfahren sind beim Handlaminieren in erster Linie erfahrene Bediener erforderlich, um die Verstärkung zu positionieren, mit Harz zu benetzen, eingeschlossene Luft zu entfernen und die Laminatdicke zu kontrollieren. Aufgrund seiner Flexibilität und relativ geringen Werkzeuganforderungen wird das Handlaminieren häufig für große, komplexe, kundenspezifische FRP-Produkte und kleine bis mittlere Stückzahlen verwendet.
Obwohl spezifische Produktionsverfahren je nach Produktdesign und Harzsystem variieren, besteht der allgemeine Herstellungsprozess aus mehreren Schlüsselschritten.
Die Form wird gereinigt und überprüft, um sicherzustellen, dass ihre Oberfläche frei von Staub, Fett und anderen Verunreinigungen ist. Anschließend wird ein geeignetes Trennmittel aufgetragen, um die Trennung des fertigen Produkts von der Form zu erleichtern. Bei Produkten, die eine glatte, farbige oder wetterbeständige Außenseite erfordern, kann vor dem Aufbau des Strukturlaminats ein kompatibler Gelcoat aufgetragen werden.
Die Qualität der Formvorbereitung wirkt sich direkt auf die Oberflächenbeschaffenheit, die Maßhaltigkeit und die einfache Entformung aus.
Je nach Produktdesign wird Glasfaserverstärkung in die Form eingelegt. Abhängig von den erforderlichen mechanischen Eigenschaften und der Geometrie kann die Verstärkung aus Schnittmatten, gewebten Vorgarnen, genähten Stoffen oder Kombinationen verschiedener Verstärkungsarten bestehen.
Die Faseranordnung, die Anzahl der Schichten und die Ausrichtung beeinflussen die Festigkeit und Steifigkeit des Endprodukts. Aus diesem Grund sollte der Verstärkungsplan entsprechend der beabsichtigten Anwendung ausgewählt werden und nicht einfach die Anzahl der Schichten erhöht werden.
Das Harz wird mit Pinseln, Rollen oder anderen geeigneten Werkzeugen auf die Bewehrung aufgetragen. Der Bediener arbeitet das Harz in die Glasfasern ein, um eine gründliche Benetzung zu erreichen.
Eine ordnungsgemäße Befeuchtung ist unerlässlich, da trockene Fasern und eine unvollständige Harzdurchdringung zu Schwachstellen im Laminat führen können. Gleichzeitig kann ein Übermaß an Harz das Produktgewicht erhöhen, ohne dass dies zu einer proportionalen Verbesserung der Festigkeit führt. Die Harzformulierung, das Mischungsverhältnis, die Verarbeitungsdauer und die Umgebungsbedingungen müssen gemäß den technischen Anweisungen des Harzherstellers kontrolliert werden.
Nach dem Auftragen des Harzes werden Walzen verwendet, um eingeschlossene Luft zu entfernen und das Laminat zu verfestigen. Dieser Schritt trägt dazu bei, Hohlräume zu reduzieren und den Kontakt zwischen Fasern und Harz zu verbessern.
Eine sorgfältige Konsolidierung ist besonders wichtig für Strukturprodukte, bei denen interne Mängel die Tragfähigkeit und langfristige Zuverlässigkeit beeinträchtigen können.
Das laminierte Produkt kann unter kontrollierten oder festgelegten Umgebungsbedingungen aushärten. Beim Aushärten geht das Harz eine chemische Reaktion ein und entwickelt seine vorgesehenen mechanischen Eigenschaften. Die Aushärtezeit hängt vom Harzsystem, der Produktdicke, der Umgebungstemperatur und den Aushärtebedingungen ab. Einige Produkte erfordern möglicherweise eine zusätzliche Nachhärtung, um die angegebene Leistung zu erzielen.
Das Produkt sollte nicht aus der Form genommen oder in Betrieb genommen werden, bis es den erforderlichen Aushärtungsgrad erreicht hat.
Sobald die Aushärtung abgeschlossen ist, wird das Produkt aus der Form entfernt. Überschüssiges Material kann abgeschnitten und Kanten, Öffnungen und Verbindungsbereiche nach Bedarf bearbeitet werden. Je nach Anwendung können weitere Arbeitsschritte Bohren, Schneiden, Kleben, Beschichten oder Montieren sein.
Abschließend sollte das Produkt auf Maßhaltigkeit, Oberflächenfehler und andere in den Produktanforderungen festgelegte Akzeptanzkriterien überprüft werden.
Das Handlaminieren bleibt eine wichtige Fertigungsoption, da es mehrere praktische Vorteile bietet.
Das Handlaminieren eignet sich für Produkte mit großen Abmessungen, gekrümmten Oberflächen, unregelmäßigen Geometrien und individuellen Strukturen. Hersteller können die Form, die Verstärkungsanordnung, die Laminatdicke und das Harzsystem an unterschiedliche Projektanforderungen anpassen.
Im Vergleich zu einigen automatisierten oder hochvolumigen Formverfahren kann das Handlaminieren oft mit einfacheren Werkzeugen und geringeren Erstinvestitionen in die Ausrüstung umgesetzt werden. Dies kann eine praktische Option für Prototypen, Spezialkomponenten, Ersatzteile und Bestellungen mit begrenzten Produktionsmengen sein.
Der Prozess ist grundsätzlich nicht auf kleine Komponenten beschränkt. Bei geeignetem Formdesign, Handhabungsanordnungen und Produktionsanlagen kann Handlaminat zur Herstellung relativ großer FRP-Strukturen eingesetzt werden. Dies ist einer der Gründe, warum es verwendet wird große Abdeckungen , p rotektion c vorbei ,und kundenspezifische Industriekomponenten.
Hersteller können basierend auf der Betriebsumgebung und den Leistungsanforderungen des Produkts verschiedene Glasfaserverstärkungsmaterialien und Harzsysteme auswählen. Folglich weisen Produkte, die im Handauflegeverfahren hergestellt werden, eine höhere Festigkeit auf als solche, die durch Pultrusion oder Formpressen hergestellt werden .
Trotz seiner Flexibilität weist das Handlaminieren auch Einschränkungen auf, die bei der Produktauswahl berücksichtigt werden sollten.
Arbeitsintensive Produktion. Ein Großteil des Prozesses hängt von manuellen Vorgängen ab. Produktionsgeschwindigkeit und Arbeitsaufwand können daher je nach Produktgröße, Geometrie und Laminatkomplexität variieren.
Größere Abhängigkeit von den Fähigkeiten des Bedieners. Uneinheitlicher Harzauftrag, Faserplatzierung oder Luftentfernung können zu Abweichungen in der Dicke, im Harzgehalt und in der Laminatqualität führen.
Mögliche Abweichungen zwischen Chargen. Im Vergleich zu hochautomatisierten Prozessen erfordert das Handlaminieren möglicherweise sorgfältigere Prozesskontrollen, um konsistente Produktabmessungen und mechanische Eigenschaften aufrechtzuerhalten.
Aus diesen Gründen ist das Handlaminieren nicht automatisch für jedes FVK-Produkt die beste Lösung. Der geeignete Prozess sollte durch das Design, die Menge, die Leistungsanforderungen und die Gesamtherstellungskosten des Produkts bestimmt werden.
Handlaminat eignet sich besonders für kundenspezifische Produkte, die ein flexibles Formendesign oder relativ komplexe Formen erfordern. Typische Anwendungen sind:
Nicht jedes FVK-Produkt wird per Handlaminat hergestellt. Beispielsweise eignet sich die Pultrusion im Allgemeinen besser für kontinuierliche Profile mit konstantem Querschnitt, während das Formpressen für bestimmte wiederholbare, großvolumige Formteile besser geeignet sein kann. Der richtige Prozess hängt vom Produkt und nicht nur vom Material ab.
Verschiedene FRP-Herstellungsmethoden dienen unterschiedlichen Zwecken.
Tabelle 1 – Vergleich der FRP-Herstellungsmethoden
|
Funktion |
Handauflegen |
Pultrusion |
Formpressen |
|
Grundprinzip |
Manuelles Einbringen von Bewehrung und Harz |
Durch eine beheizte Matrize gezogene Endlosfaserverstärkung |
Das Material wird in einer Form unter Hitze und Druck geformt |
|
Designflexibilität |
Hoch für individuelle Formen |
Am besten für konstante Querschnitte geeignet |
Geeignet für formdefinierte wiederholbare Formen |
|
Typischer Produktionsmaßstab |
Prototypen und niedrig bis mittel Volumenbestellungen |
Kontinuierliche, sich wiederholende Produktion |
Oft für wiederholbare Zwecke geeignet hoch Massenproduktion |
|
Überlegungen zur Werkzeugausstattung |
Oft sind die anfänglichen Werkzeugkosten relativ niedrig |
Erfordert einen speziellen Stempel |
Erfordert speziell abgestimmte Werkzeuge oder ein geeignetes Formsystem |
|
Typische Anwendungen |
Maßgeschneiderte Abdeckungen, Gehäuse, Panels und ausgewählte Tanks |
FRP-Profile, Stäbe, Balken und Strukturabschnitte |
Ausgewählte Formteile und wiederholbare Komponenten |
Die Qualitätskontrolle sollte vor der Produktion beginnen und bis zur Endkontrolle fortgesetzt werden.
Rohstoffinspektion: Überprüfen Sie die Spezifikationen und Eignung der Glasfaser, des Harzes, des Gelcoats und anderer Materialien.
Prozesskontrolle: Befolgen Sie die genehmigten Anweisungen zum Mischen des Harzes, den Verstärkungsplan, das Benetzungsverfahren, die Konsolidierungsmethode und die Aushärtungsanforderungen.
Sichtprüfung: Überprüfen Sie das Produkt auf sichtbare Risse, Blasen, freiliegende Fasern, trockene Stellen, übermäßige Porosität und andere für die Produktspezifikation relevante Mängel.
Maßkontrolle: Überprüfen Sie die Gesamtabmessungen, die Wand- oder Laminatdicke (sofern zutreffend), die Öffnungspositionen und andere kritische Toleranzen.
Mechanische und Leistungstests: Führen Sie bei Bedarf für die beabsichtigte Anwendung geeignete Tests durch, z. B. Biegetests, Zugtests, Härtetests, Wasserdichtigkeitstests oder andere spezifizierte Leistungsbewertungen.
Bei strukturellen oder sicherheitskritischen Produkten sollten Inspektionen und Tests auf den geltenden Normen, genehmigten Zeichnungen und vereinbarten Abnahmekriterien basieren. Eine visuelle Inspektion allein kann nicht alle mechanischen Eigenschaften feststellen oder die langfristige Betriebsleistung bestätigen.
Bei der Auswahl eines Herstellungsverfahrens sollten Käufer mehr als nur den anfänglichen Stückpreis berücksichtigen. Zu den Schlüsselfaktoren gehören:
Bei kundenspezifischen Produkten und komplexen Formen kann das Handlaminieren ein praktisches Gleichgewicht zwischen Designflexibilität und Herstellungskosten bieten. Für standardisierte Produkte, die einheitliche Abmessungen und eine sich wiederholende Ausgabe erfordern, ist möglicherweise ein stärker automatisierter Prozess geeigneter.
Hebei Fortis Technology Co., Ltd. ist ein spezialisierter Hersteller von pultrudierten FRP-Strukturprofilen und Verbundwerkstoff-Umweltprodukten mit Sitz in der Provinz Hebei, China. Mit über 20 Jahren Erfahrung in der Herstellung von Verbundwerkstoffen und 33 modernen FVK-Produktionslinien widmet sich das Unternehmen der Forschung und Produktion fortschrittlicher Verbundwerkstoffe. Der Produktionsprozess umfasst Handauflegen, Pultrusionsprofile, Wickeln und Formpressen usw. Es stehen Standard- und kundenspezifische Spezifikationen sowie mehrere Farben und Harzsysteme zur Auswahl. Das Unternehmen bedient globale Kunden in Bereichen wie Petrochemie, Wasseraufbereitung, Energie, Bauwesen, Schiffe und Landwirtschaft.
Für weitere Informationen wenden Sie sich bitte an unser technisches Team.
Hebei Fortis Technology Co., Ltd.
TEL: +86 18932662725 / 19033312730
E-Mail: allen@hbfortis.com
Kontaktieren Sie uns umgehend, um die Anforderungen Ihres Produktprojekts zu besprechen.
Navigation
Navigation
Kontaktieren Sie uns
Tel.: +86 189 3266 2725
E-Mail: sale@hbfortis.com
Hinzufügen.: Nr. 8-1, Zhenxing Street, Stadt Matun, Kreis Zaoqiang, Stadt Hengshui, Provinz Hebei
Nehmen Sie Kontakt auf
Nehmen Sie Kontakt auf


